Konsultasyon sa Produkto
Ang iyong email address ay hindi maipa-publish. Ang mga kinakailangang field ay minarkahan *


Cold Heading Agricultural Machinery Parts: Isang Pundasyon para sa Katatagan
Ago 06,2025Ano ang dapat mong malaman tungkol sa synchronizer guide block assembly?
Ago 06,2025Bakit Mahalaga ang Mga Bahagi ng Gearbox ng Bus para sa Pagganap ng Sasakyan?
Ago 06,2025Mga Bahagi ng Gearbox ng Komersyal na Sasakyan: Isang Komprehensibong Gabay sa Mga Trend at Pagpapanatili sa Market
Ago 06,2025Ang isang gearbox na nagsisimula sa paggiling sa 3-4 shift sa 80,000 km ay bihirang isang problema sa istilo ng pagmamaneho. Karaniwang nasa loob ng hub ang root cause: isang synchronizer slider na nawala ang strut spring tension nito, isang guide block na lumampas sa dimensional na limitasyon nito, o isang detent pin na hindi na kayang hawakan ang shift rail sa posisyon. Mga bahagi ng paglilipat ng paghahatid ay ang mga precision parts na nagko-convert ng lever motion sa malinis, naka-synchronize na gear engagement, at ang kanilang pag-uugali sa pagsusuot ay nagpapasya kung maayos ang paglipat ng gearbox para sa 300,000 km o babalik para sa warranty rework bago ang 60,000.
Ang mga sourcing team na nakakaunawa sa mga bahaging ito ay gumagawa ng mas kaunting field return at nakikipag-ayos mula sa isang posisyon ng na-verify na data. Sinasaklaw ng gabay na ito ang kumpletong shift path, ang nangingibabaw na mga failure mode mula sa isang 500-unit field study, ang cold-heading versus machining trade-off, at ang mga pagsusuri sa kalidad na naghihiwalay sa isang maaasahang supplier ng mga sangkap mula sa isang marginal.
Ang gear engagement path sa isang manual o automated manual transmission ay tumatakbo mula sa lever, sa pamamagitan ng cable o rod at shift fork, papunta sa synchronizer assembly, at panghuli sa gear hub, at ang bawat bahagi sa chain na iyon ay dapat magkaroon ng micron-level geometry sa ilalim ng paulit-ulit na axial load.
Kapag ginalaw ng driver ang lever, ang shift rail ay dumudulas sa isang tinidor na pumipindot sa synchronizer sleeve, na karaniwang tinatawag na slider, patungo sa target na gear. Ang slider ay splined sa gear hub at nagdadala ng spring-loaded struts sa mga panloob na grooves nito. Itinulak ng mga strut na iyon ang singsing ng synchronizer laban sa gear cone; friction equalizes input at output bilis; pagkatapos ay dumudulas ang slider spline na ngipin sa mga ngipin ng ring gear at i-lock ang gear sa hub. Ang isang guide block o stop block ay sumisipsip ng huling epekto sa pagtatapos ng paglalakbay, habang ang isang detent pin at interlock plate ay humahawak sa rail sa posisyon at pinipigilan ang dalawang gear na magkasabay.
Ang bawat bahagi ay nag-aambag sa pagbabago ng pakiramdam sa isang masusukat na paraan. Ang listahan sa ibaba ay nagbubuod sa pag-andar at ang kritikal na kabiguan na ibabaw ng bawat isa.
 Case-Hardened Passenger-Car Synchronizer Slider Assembly Ang naka-stamp na slider na ito ay naka-carburize sa isang kinokontrol na lalim ng case para sa stable na mga sukat ng groove at shift feel. Ang magaan, mataas na integration na disenyo nito ay nababagay sa mga manu-manong at awtomatikong pagpapadala, na ginagawa itong isang mahalagang bahagi kapag sinusuri ang pagiging smooth ng shift. Tingnan ang Produkto →
Ang isang pampasaherong-kotse na synchronizer slider na ginawa mula sa case-hardening steel at naka-carburize sa 0.3-0.8 mm epektibong case depth, na may strut-groove width na nakahawak sa /-0.02 mm, ay kumakatawan sa kasalukuyang performance baseline para sa mga high-volume na manual gearbox.
Apat na failure mode ang account para sa higit sa 90 porsiyento ng field returns sa mga nagbabagong bahagi: slider strut-groove wear, detent-pin fatigue, guide-block fracture, at baulk-ring face wear, at bawat isa ay nag-iiwan ng ibang matukoy na signature sa shift feel.
Sa isang field-return study ng 500 synchronizer assemblies na natapos ng aming engineering team sa pagitan ng 2024 at 2025, ang pangunahing pamamahagi ng pagkabigo ay:
Primary failure mode, field-return study ng 500 synchronizer assemblies
Ang slider strut-groove wear ay lilitaw muna bilang paggiling sa 2-3 upshift; ang karaniwang dahilan ay ang lalim ng kaso na masyadong mababaw para sa presyon ng contact, kaya ang gilid ng uka ay nagbubunga at umiikot. Ang detent-pin fatigue ay nagbubunga ng nochiness at paminsan-minsang pag-pop-out ng gear, dahil ang sobrang tumigas na mga pin ay nagiging malutong at pumuputok sa undercut. Ang mga guide-block fracture ay nagpapakita bilang isang maluwag na pakiramdam na may hindi kumpletong pakikipag-ugnayan, at nagmumula ang mga ito sa matalim na panloob na radii na tumutuon sa epekto ng stress. Ang baul-ring face wear forces double-clutching, dahil hindi na mapantayan ng friction ang bilis nang sapat.
 Cold-Headed Synchronizer Stop Block para sa Impact Life Nabuo sa pamamagitan ng malamig na heading, iniiwasan ng stop block na ito ang mga stress raisers mula sa machining at pinapabuti ang impact resistance. Nililimitahan nito ang paglabas ng slider habang ginagamit, tinutugunan ang mga guide-block fracture na nagdudulot ng maluwag na pakiramdam at hindi kumpletong pakikipag-ugnayan. Tingnan ang Produkto →
Ang stop block ay ang pinaka-na-impaktong bahagi sa pakete ng synchronizer. Ang paglipat mula sa isang machined sa isang cold-headed stop block ay nag-aalis ng mga stress raisers na nilikha sa pamamagitan ng pagputol ng mga marka at pinapahusay ang epekto ng buhay sa pamamagitan ng pagbabago ng grain flow sa paligid ng transition radius.
Inaayos ng proseso ng pagmamanupaktura ang gastos, tolerance, at pagod na buhay ng isang nagbabagong bahagi bago ipadala ang unang bahagi, at ang malamig na heading ay ang nangingibabaw na ruta para sa mga slider, pin, at push block na may mataas na volume dahil pinapanatili nito ang daloy ng butil at pinananatiling mababa ang halaga ng unit.
Ang pagpili ng proseso ay depende sa geometry, volume, at ang stress spectrum ng application. Inihahambing ng talahanayan sa ibaba ang tatlong ruta na pinakamahalaga para sa mga bahagi ng paglipat ng transmission.
| Proseso | Karaniwang pagpaparaya | Laki ng batch ng ekonomiya | Kamag-anak na halaga ng piraso | Karaniwang paglilipat ng mga bahagi |
| Malamig na heading | /-0.02 mm | 50,000 at pataas | Pinakamababa | Mga slider, detent pin, push block |
| CNC machining | /-0.005 mm | 1,000 hanggang 20,000 | Katamtaman hanggang mataas | Gabay sa mga bloke, shift fork, bracket |
| Sintering ng pulbos | /-0.05 mm | 100,000 at pataas | Mababa | Mababa-load guides, spacers |
Ang daloy ng butil ay sumusunod sa tabas ng bahagi, na nagpapabuti sa lakas ng epekto ng pagkapagod. Ang paggamit ng materyal ay malapit sa 100 porsyento, ang scrap ay minimal, at ang nabuong ibabaw ay nangangailangan ng kaunti o walang machining. Para sa isang detent pin o slider na may 0.3-0.8 mm na carburized case, ang malamig na heading ay naghahatid ng pinakamababang halaga sa bawat piraso.
Ang mga kumplikadong undercut, malalim na cross-hole, o napakahigpit na sub-millimeter tolerance na hindi mahawakan sa die ay mas mahusay na makina. Ang mababang dami ng mga bahagi ng serbisyo at prototype na tumatakbo ay pinapaboran din ang machining dahil walang tooling amortization na mababawi.
Ang pagpili ng materyal ay nasa ibabaw ng desisyon ng proseso. Ang mga case-hardening steel na 20CrMnTi at 16MnCr5 ay nangingibabaw sa mga slider at push block; lumalabas ang mga hindi kinakalawang na grado gaya ng 420 o 430 kung saan mahalaga ang paglaban sa kaagnasan, halimbawa sa mga detent pin na nakalantad sa kahalumigmigan; ang mga plastik na pang-inhinyero gaya ng POM at PA66 ay gumagana sa mga bloke ng gabay na mababa ang karga kung saan mas mahalaga ang timbang at alitan kaysa sa lakas ng epekto.
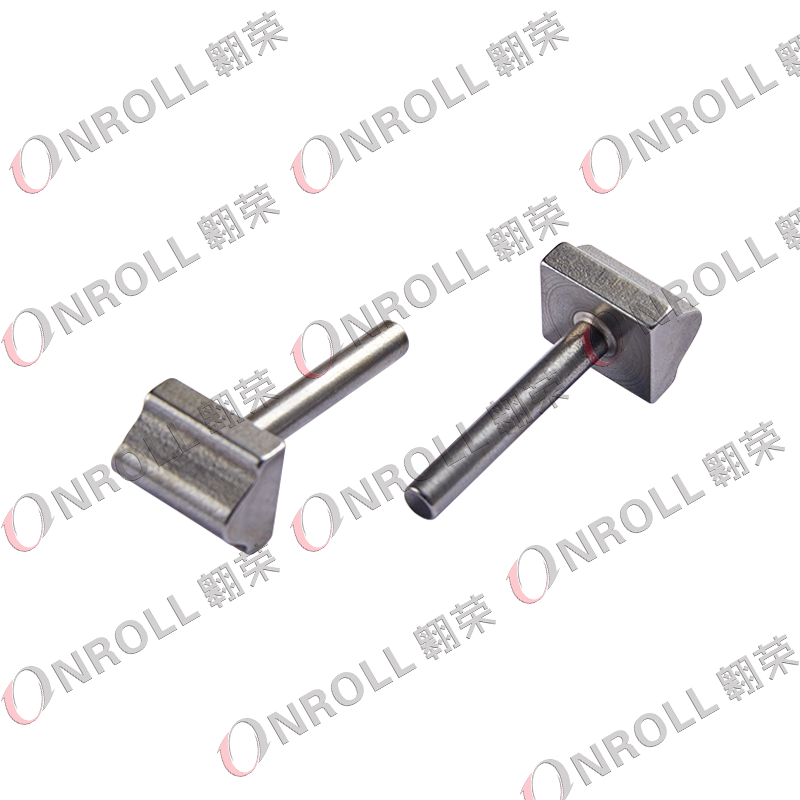 Commercial-Vehicle Push Block na may Cold-Heading at Machining Pinagsasama ang malamig na heading sa machining, ang push block na ito ay nagpapanatili ng mekanikal na lakas habang binabawasan ang gastos. Idinisenyo para sa mabibigat na pagkarga at mga torque sa mga komersyal na gearbox, nababagay ito sa mga application na may mataas na stress kung saan kinakailangan ang deformation resistance. Tingnan ang Produkto →
Ang isang cold-headed commercial-vehicle push block na ginawa mula sa 20CrMnTi, naka-carburize sa 0.4-0.6 mm case depth, ay karaniwang nagdadala ng shift load na 3,000-5,000 N sa heavy-duty na mga gearbox ng trak na walang nasusukat na deformation sa haba ng disenyo.
Dapat patunayan ng isang nagbabagong bahagi na supplier ang apat na bagay na may mga dokumento at sample: dimensional na kakayahan, heat-treatment control, material traceability, at process stability, at ang IATF 16949 registration ay ang entry ticket, hindi ang hatol.
Gamitin ang sumusunod na limang tseke bilang isang minimum na routine ng pagtanggap bago lumipat ang isang bagong bahagi sa seryeng supply.
Ang strut-groove width ng synchronizer slider ay ang nag-iisang pinaka-audit na dimensyon sa papasok na inspeksyon. Kapag lumampas ito sa limitasyon sa pag-print ng 0.05 mm, mawawala ang radial preload ng strut at ang singsing ng synchronizer ay hindi na nakaka-contact sa gear cone nang maaga, kaya nakaramdam ang driver ng matigas, notch shift.
Ang slider ay ang splined sleeve na pisikal na nagla-lock ng gear sa hub pagkatapos ng pag-synchronize ng bilis. Ang singsing ay ang friction element na gumagamit ng cone contact upang ipantay ang mga bilis ng input at output bago ang mga ngipin ng slider ay lumahok. Ang isang nasirang singsing ay nagiging sanhi ng paggiling; ang isang nasirang slider ay nagdudulot ng hindi kumpletong pag-lock, pag-pop-out ng gear, o pareho.
Tinatrato ng kasanayan sa tindahan ang lapad ng strut-groove na lumaki ng 0.05 mm na lampas sa limitasyon sa pag-print, o nakikitang pag-ikot ng spline chamfer sa higit sa 20 porsiyento ng haba nito, bilang kapalit na threshold. Sa puntong iyon, hindi na hawak ng synchronizer assembly ang speed-matching window at mabilis na bumababa ang kalidad ng shift.
Oo, ngunit sa tamang load envelope lamang. Ang mga bloke ng gabay ng POM at PA66 ay mahusay na gumaganap sa mga low-load shift path kung saan ang mga pwersa ng pakikipag-ugnayan ay nananatili sa ibaba ng humigit-kumulang 1,000 N. Sa mga application na heavy-truck o high-torque, kinakailangan ang isang steel cold-headed block; ang pagpapalit ng plastik sa mga posisyong iyon ay nagbubunga ng mga bitak at hindi kumpletong pakikipag-ugnayan sa mas mababa sa 50,000 km.
Ang isang pagsukat ay nagpapatunay sa sample, hindi sa proseso. Ang ibig sabihin ng Cpk na 1.33 o mas mataas ay ang proseso ng spread ay nananatili sa loob ng tolerance band na may margin, kaya ang mga batch sa hinaharap ay magiging tulad ng naaprubahang isa. Kung walang stable na Cpk, maaari mong ipasa ang unang artikulo at pagkatapos ay makatanggap ng mga pasulput-sulpot na bahaging wala sa tolerance mula sa parehong die.
Ang iyong email address ay hindi maipa-publish. Ang mga kinakailangang field ay minarkahan *

(+86)-191 0581 0729
(+86)-137 5830 1558